
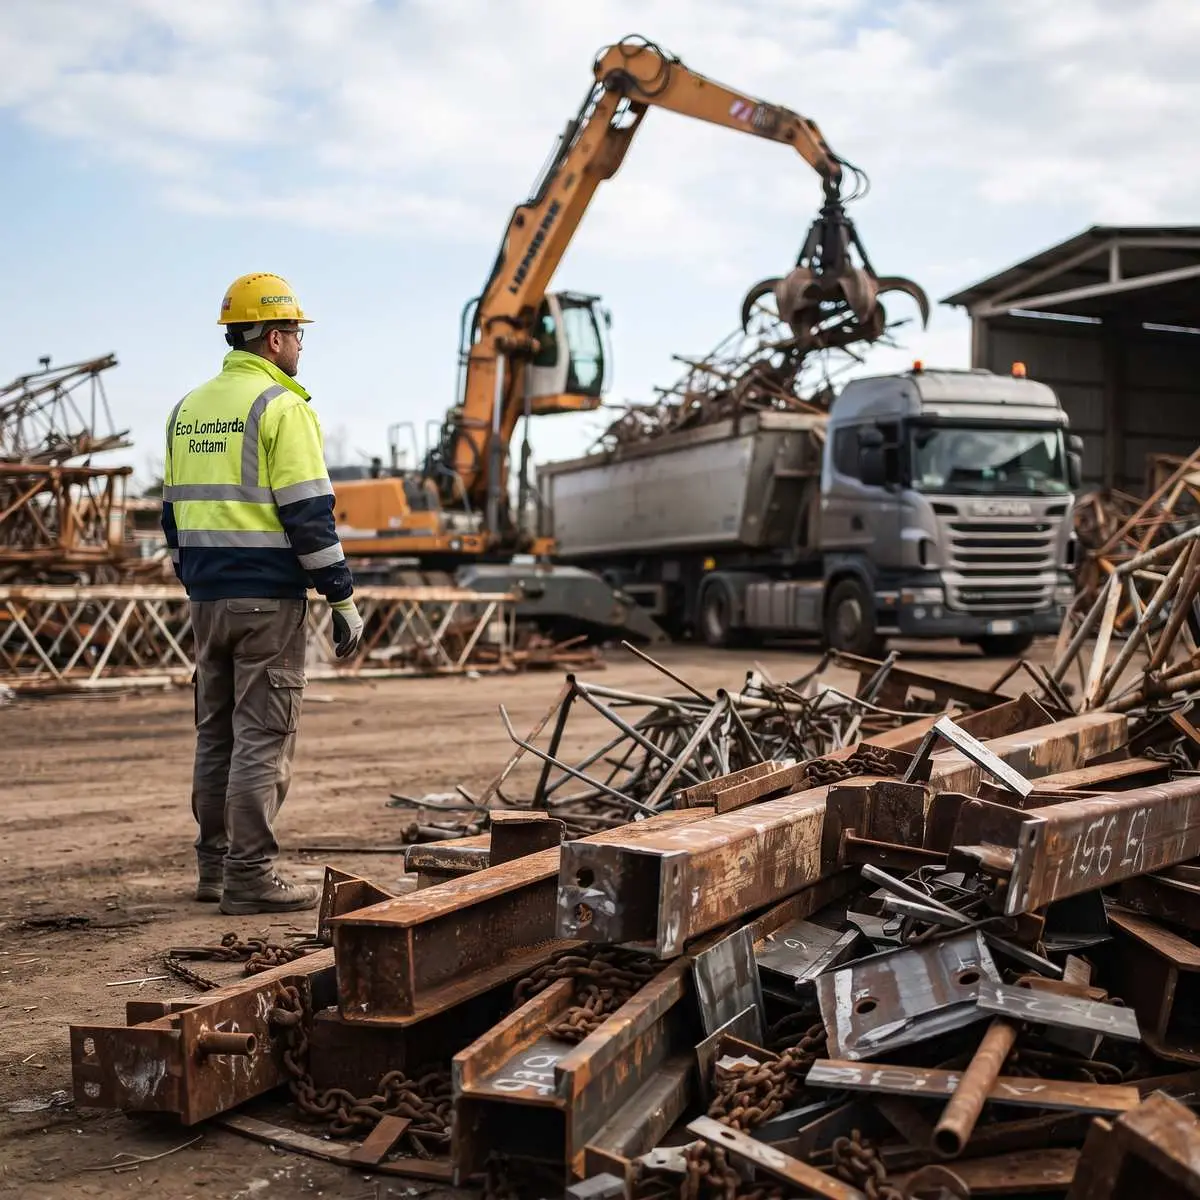
Settembre 17, 2026
Ciclo integrato di dismissione delle carpenterie pesanti
Piani di demolizione ai sensi del D.Lgs. 81/2008 con mappatura delle tensioni residue e scarico idraulico.
Scelta termomeccanica tra ossitaglio e cesoia idraulica associata al trasporto ordinario o eccezionale.
Presidio RENTRI, codici EER dedicati e valorizzazione finale End-of-Waste secondo il Regolamento UE 333/2011.
Inquadramento tecnico e normativo per la dismissione di carpenterie pesanti
La dismissione degli apparecchi di sollevamento industriali dislocati in stabilimenti produttivi, aree portuali, poli logistici e cantieri edili complessi costituisce una delle operazioni di maggiore criticità nel comparto delle demolizioni metalliche. L’invecchiamento progressivo delle strutture portanti, l’obsolescenza tecnologica dei meccanismi di movimentazione e la riconversione degli impianti impongono lo smantellamento integrale di gru a torre, gru a cavalletto e vie di corsa di carriponte. Queste opere di carpenteria pesante sono state progettate per resistere a decenni di sollecitazioni dinamiche continue, accumulando stati tensionali complessi che non decadono automaticamente con la semplice messa fuori servizio dell’impianto.
La pianificazione delle operazioni deve rispondere in primo luogo ai criteri di salvaguardia operativa stabiliti dal decreto legislativo 9 aprile 2008, n. 81. Le attività di scomposizione strutturale a terra o in quota richiedono la redazione di un piano di demolizione conforme al Titolo IV del medesimo decreto, che impone la valutazione analitica delle resistenze residue per prevenire crolli improvvisi o oscillazioni incontrollate durante il distacco delle membrature. Nel quadrante industriale lombardo, compreso tra la provincia di Pavia e l’hinterland milanese, la nostra realtà operativa Eco Lombarda Rottami con sede a Dorno coniuga l’ingegneria di cantierizzazione con la gestione circolare delle filiere metalliche. La preventiva disamina statica dell’opera previene dissesti e ottimizza la qualità merceologica dei lotti di acciaio destinati al riutilizzo diretto in fonderia.
Le configurazioni geometriche e meccaniche variano significativamente in relazione alla tipologia impiantistica considerata. Le gru a torre edili presentano tralicci verticali e bracci orizzontali ad elevata snellezza realizzati in acciai strutturali ad alta resistenza, uniti tramite tiranti e stralli che lavorano sotto fortissimi stati di trazione permanente. I carriponte bitrave industriali, invece, si basano su massicce sezioni scatolate a lamiere piene, rinforzate internamente da costolature e diaframmi trasversali saldati. Le gru a portale e i sistemi di sollevamento a cavalletto distribuiscono forze gravose su campate estese, introducendo azioni orizzontali dovute a frenatura e dilatazioni termiche che lasciano carichi residui distribuiti lungo i binari e i collegamenti d’estremità.
Fattori critici di rilascio elastico e mitigazione
Effetto frusta e springback nei tiranti precompressi, uniti allo svergolamento repentino delle travi scatolate asimmetriche.
Puntellamento idraulico asservito, distensione progressiva a vite e incisioni di scarico tensionali a passo calibrato.
Analisi strutturale preventiva per elementi precompressi e sotto carico residuo
Meccanica degli stati tensionali residui e pericoli di rilascio elastico
Il principale rischio insito nel sezionamento dei sistemi di sollevamento metallici risiede nella liberazione incontrollata di energia elastica. Durante la vita operativa della macchina, le travi e i tralicci subiscono carichi permanenti e cicli di fatica oligociclica che determinano tensioni residue endogene, le quali si sommano alle autotensioni originatesi nei processi di laminazione e saldatura industriale. L’energia elastica immagazzinata all’interno di un volume d’acciaio sottoposto a campi di sforzo pluriassiali può raggiungere entità rilevanti, quantificabili mediante l’integrale del prodotto tra il tensore delle tensioni e quello delle deformazioni sul volume stesso. Tale accumulo energetico costituisce un potenziale dinamico distruttivo che attende una via di sfogo durante ogni operazione di recissione delle membrature.
Quando un elemento strutturale teso o compresso viene intagliato mediante taglio termico o meccanico, l’equilibrio interno delle sollecitazioni si interrompe bruscamente. Negli schemi controventati delle gru edili, dove cavi d’acciaio spiroidali e tiranti mantengono in contropendenza il braccio e il controbraccio, la rescissione anticipata o scorretta di uno strallo innesca il fenomeno dello springback elastico dinamico. Tale rilascio repentino provoca un pericoloso effetto frusta del tirante, con conseguente proiezione violenta di frammenti metallici e potenziale collasso torsionale dell’intera torre sottostante. La salvaguardia degli operatori in quota impone quindi il controllo preventivo assoluto di ciascun punto di ancoraggio.
Nelle travi scatolate dei carriponte industriali, la coesistenza di cordoni longitudinali d’angolo eseguiti ad arco sommerso induce uno stato autotensionale biassiale permanente. Questo fenomeno è caratterizzato da trazioni elevate lungo le saldature bilanciate da ampie zone centrali della lamiera compresse fino a valori prossimi allo snervamento. L’avvio del taglio su tali elementi senza uno scarico preliminare comporta lo svergolamento immediato del profilo, il disassamento della traiettoria e la pericolosa chiusura della fessura di taglio contro gli organi di tranciatura o i cannelli degli operatori.
Protocolli di scarico vincolare, puntellamento idraulico e intagli di distensione
La prevenzione del collasso elastico esige un protocollo sequenziale rigoroso che deve precedere qualsiasi intervento demolitivo. Prima di iniziare le operazioni, i nostri tecnici strutturisti conducono verifiche strumentali non distruttive per mappare la geometria deformativa della carpenteria. Queste analisi comportano la misurazione con calibri e spessimetri a ultrasuoni delle frecce di inflessione permanente a centro campata, il rilevamento degli spessori effettivi dei diaframmi e l’accertamento dell’eventuale presenza di cricche da fatica lungo i nodi saldati critici.
Successivamente, la cinematica della struttura viene bloccata mediante l’installazione di torri di puntellamento idraulico modulari e l’asservimento di autogrù ausiliarie calcolate per sostenere il peso proprio delle singole parti senza generare momenti flettenti anomali. I tiranti precompressi, gli stralli e le funi di sollevamento vengono allentati in modo progressivo e controllato attraverso martinetti idraulici a trazione o dispositivi a vite calcolati. In questo modo si ottiene il completo azzeramento delle tensioni meccaniche prima di autorizzare qualsiasi disgiunzione strutturale a caldo o a freddo.
Nelle travi a cassa chiusa, prima del taglio di separazione finale, si eseguono specifici intagli di distensione parziali a passo calibrato lungo le zone a minor concentrazione di sforzi. Questa procedura controllata consente al reticolo cristallino dell’acciaio di dissipare lentamente le autotensioni residue. Si evitano così deformazioni plastiche parassite o repentine fratture fragili che metterebbero a repentaglio la stabilità della macchina e l’incolumità del personale.
Parametri operativi per il sezionamento delle membrature
Ideale per spessori elevati da 20 a oltre 150 millimetri su perni e flange; richiede presidi antincendio, aspirazione fumi e gestione delle zone termicamente alterate.
Esecuzione a zero fiamme libere mediante escavatori pesanti; garantisce cicli rapidi, totale assenza di fumi da vernici e preservazione delle proprietà chimiche della lega.
Metodologie operative di sezionamento: confronto termomeccanico tra ossitaglio e tranciatura a freddo
La scomposizione delle carpenterie di grande taglia richiede la scelta accurata tra processi termici ad alta energia e tecnologie meccaniche di cesoiatura a freddo, in funzione degli spessori laminati e dei vincoli ambientali di sicurezza. L’ossitaglio industriale con miscele di ossigeno e gas combustibile rappresenta la tecnica di riferimento per tagliare spessori compresi tra 20 e oltre 150 millimetri, tipici delle flange di basamento, delle ruote foniche e delle piastre di connessione dei perni principali di rotazione. La reazione esotermica di combustione del ferro assicura elevata manovrabilità in posizioni geometriche disagevoli. Tuttavia, tale approccio comporta la creazione di una zona termicamente alterata nei bordi adiacenti al taglio, con emissione di polveri metalliche fini e fumi da pirolisi delle vernici che impongono l’adozione di rigorosi presidi antincendio e sistemi mobili di aspirazione.
La tranciatura meccanica a freddo, effettuata per mezzo di cesoie idrauliche montate su escavatori cingolati da demolizione ad elevato tonnellaggio, elimina integralmente l’impiego di fiamme libere sul cantiere. Le potenti chele in acciaio speciale esercitano forze di taglio nell’ordine di svariate centinaia di tonnellate, collassando e recidendo le travi a traliccio e le lamiere dei cassoni con un ciclo produttivo estremamente rapido. L’assenza di alterazione termica salvaguarda le caratteristiche chimico-fisiche originali della lega metallica, riducendo drasticamente l’esposizione del personale operativo alle lavorazioni a caldo in quota.
Nei contesti industriali più complessi, la nostra organizzazione privilegia una strategia integrata per ottimizzare la resa operativa. Questo approccio si articola su due passaggi complementari:
- Sblocco termico preliminare in quota mediante cannelli da ossitaglio, limitato esclusivamente ai giunti flangiati e ai perni serrati non aggredibili meccanicamente.
- Discesa a terra dei macro-elementi strutturali e successiva frantumazione secondaria con cesoie idrauliche a freddo per abbattere i tempi e i rischi del cantiere.
Quadro di compatibilità per il trasporto dei conci metallici
Larghezza max 2,55 m, altezza max 4,00 m, lunghezza fino a 16,50 m (o 18,75 m per autotreni), massa limite 44 t. Movimentazione rapida e immediata senza autorizzazioni speciali.
Semirimorchi telescopici fino a oltre 30 m, masse fino a 86 t (6 assi) o 108 t (8 assi). Richiede perizie stradali, scorta tecnica abilitata, autorizzazioni e transiti notturni.
Trade-off logistico tra sezionamento standard e trasporto stradale eccezionale
Criteri dimensionali: sagoma ordinaria contro veicoli eccezionali
La pianificazione delle lunghezze di taglio delle travi dei carriponte e dei tronconi di gru costituisce un punto cardine che incide direttamente sull’economia del cantiere e sulla sostenibilità del trasporto. Le dimensioni massime per la circolazione standard sono fissate dall’articolo 61 del codice della strada. Tale dispositivo stabilisce che i veicoli industriali con il loro carico non debbano eccedere la larghezza di 2,55 metri, l’altezza di 4,00 metri e la lunghezza di 16,50 metri per gli autoarticolati o 18,75 metri per gli autotreni, entro il limite di massa a pieno carico di 44 tonnellate su cinque assi.
Qualora le membrature strutturali non possano essere sezionate entro questi parametri senza compromettere l’integrità del componente o generare costi di cantierizzazione insostenibili, la movimentazione ricade sotto l’articolo 10 del codice della strada. Questa norma disciplina i trasporti in condizioni di eccezionalità per cose indivisibili, consentendo l’impiego di semirimorchi a pianale ribassato allungabili telescopicamente fino a oltre 30 metri. Tali configurazioni consentono di gestire masse massime complessive che possono raggiungere 86 tonnellate per complessi a sei assi o 108 tonnellate per complessi a otto assi.
Per masse superiori o pezzi singoli monolitici di dimensioni ragguardevoli, la circolazione richiede specifiche perizie tecniche preventive sui manufatti stradali. L’iter burocratico comprende l’attivazione della scorta tecnica dedicata e il versamento degli indennizzi per la maggiore usura delle infrastrutture viarie agli enti concessionari delle strade percorse. La corretta identificazione della tipologia di convoglio è indispensabile per prevenire sanzioni e blocchi operativi durante i trasferimenti.
Bilanciamento analitico delle lunghezze di taglio
La scelta tra il frazionamento intensivo in sagoma e la gestione del trasporto eccezionale scaturisce da una comparazione ingegneristica che bilancia oneri di cantiere e costi di trasferimento. Suddividere una via di corsa o una trave cassonata da 36 metri in tronconi standard da 6 o 12 metri richiede un elevato numero di sezionamenti eseguiti in quota. Questa opzione comporta un prolungato impiego di autogrù per sostenere i singoli segmenti in fase di taglio e un aumento delle ore lavorative complessivamente esposte a rischio di infortunio sul piano di lavoro.
Tuttavia, tale strategia permette di caricare i materiali direttamente sui mezzi convenzionali appartenenti alla nostra flotta. Disponiamo infatti di un’articolata gamma di autocarri per recupero rottami a 3 e 4 assi dotati di impianti scarrabili e container intercambiabili da 3 a 30 metri cubi. Questa dotazione garantisce il deflusso immediato dei carichi verso la nostra sede di Dorno, evitando le lunghe attese per i permessi viari degli enti territoriali competenti.
Al contrario, la scomposizione in macro-spezzoni da 18 o 24 metri limita drasticamente le operazioni di taglio in situ, riducendo l’instabilità statica provvisoria della struttura e abbattendo i tempi di occupazione del cantiere. Di contro, l’attivazione del trasporto eccezionale comporta il rilascio di autorizzazioni preventive da parte di ANAS, Province e Comuni, il pagamento degli oneri di usura stradale e l’obbligo di transito notturno. La decisione finale si fonda pertanto sul confronto tra il costo orario del fermo impianto e il sovrapprezzo logistico della spedizione fuori sagoma.
Fasi di gestione del rifiuto metallico da demolizione
Asportazione preventiva di oli esausti, grassi delle ralle e circuiti idraulici per evitare miscelazioni illecite.
Codifica mirata dei lotti: EER 17.04.05 per demolizioni edili ed EER 16.01.17 per macchinari dismessi.
Gestione commerciale e giuridica del rifiuto metallico senza detenzione con requisiti di idoneità finanziaria.
Emissione di FIR digitali e tenuta telematica dei registri cronologici per la tracciabilità totale dei flussi.
Conformità ambientale: tracciabilità digitale RENTRI, codici EER e intermediazione
La dismissione degli impianti di sollevamento metallici è soggetta alla normativa sui rifiuti stabilita dalla Parte Quarta del D.Lgs. 152/2006. Prima della scomposizione delle carpenterie, l’impianto deve subire un’operazione di bonifica e messa in sicurezza preliminare condotta con rigore metodologico. Questo intervento comporta l’asportazione sistematica dei cavi elettrici, dei componenti oleodinamici, dei grassi pesanti delle ralle e degli oli minerali esausti contenuti nei riduttori epicicloidali, scongiurando qualsiasi fenomeno di contaminazione incrociata durante le successive fasi di tranciatura.
I rottami metallici generati vengono codificati con estrema precisione per consentirne il corretto conferimento agli impianti di destinazione. Le porzioni di carpenteria provenienti da interventi edili assumono il codice EER 17.04.05 per ferro e acciaio, mentre le parti strutturali derivanti dalla dismissione di macchinari industriali fuori uso rientrano nel codice EER 16.01.17. Parallelamente, la nostra azienda esegue la separazione analitica dei metalli non ferrosi, isolando le barre in rame delle linee di contatto a blindo, le bronzine dei perni e le leghe di alluminio per preservare il valore economico ed evitare declassamenti qualitativi.
Nelle commesse industriali complesse, dove la compravendita del rottame coinvolge molteplici soggetti tra stazioni appaltanti, imprese demolitrici e acciaierie, assume un valore strategico l’intermediazione senza detenzione. Operiamo in questo ambito nel pieno rispetto dei requisiti previsti per l’iscrizione alla Categoria 8 dell’Albo Gestori Ambientali. L’inquadramento nella classe di operatività per tonnellaggio attesta la solidità economico-finanziaria e l’idoneità tecnica della nostra organizzazione a presidio della massima conformità contrattuale.
L’intera gestione documentale è presidiata dal sistema introdotto dal Registro Elettronico Nazionale RENTRI, disciplinato operativamente dal D.M. 4 aprile 2023, n. 59. I nostri protocolli informatici recepiscono puntualmente i decreti direttoriali RENTRI sull’interoperabilità dei sistemi di trasmissione. In questo modo garantiamo la vidimazione digitale dei formulari FIR e la registrazione cronologica telematica, certificando ogni singolo carico di carpenteria metallica movimentato dal cantiere d’origine fino al nostro polo di Dorno.
Protocollo End-of-Waste ai sensi del Regolamento UE 333/2011
Soglia di sterili non metallici (vernici indurite, inerti, plastiche) tassativamente inferiore al 2% della massa totale.
Verifica radiometrica con portali a scintillazione per scongiurare la presenza accidentale di isotopi o sorgenti orfane.
Rilascio della dichiarazione di conformità con sistema di gestione qualità certificato per l’immediata immissione in fonderia.
Valorizzazione del rottame metallico e conformità ai criteri End-of-Waste
L’acciaio ottenuto dalla demolizione controllata di gru e sistemi di sollevamento industriali si distingue per la sua notevole purezza chimica e per gli spessori laminati ideali, configurandosi come una materia prima seconda di alto valore per i forni elettrici ad arco. Affinché il materiale perda definitivamente la qualifica di rifiuto per essere commercializzato come prodotto, il nostro impianto applica in modo rigoroso i criteri vincolanti stabiliti dal Regolamento (UE) n. 333/2011 del Consiglio.
I requisiti tecnici comunitari impongono standard severi: la concentrazione complessiva di impurezze non metalliche, quali guarnizioni in gomma, vernici non polimerizzate o residui inerti, deve risultare rigorosamente inferiore al 2% in peso. È inoltre richiesta la totale assenza di tracce di idrocarburi, solventi e residui oleosi liberi. All’ingresso della nostra piattaforma autorizzata per il recupero e smaltimento dei rottami metallici a Dorno, tutti i carichi vengono verificati per garantire la piena idoneità merceologica.
Il protocollo di controllo qualità comprende il monitoraggio radiometrico sistematico tramite portali dotati di rilevatori a scintillazione ad altissima sensibilità, capaci di intercettare eventuali sorgenti radioattive orfane inglobate nei macchinari industriali storici. Conclusi con esito positivo i controlli analitici e le operazioni di cesoiatura, viene emessa la dichiarazione di conformità End-of-Waste all’interno del nostro sistema certificato. Il metallo recuperato viene così reimmesso direttamente nel ciclo produttivo siderurgico senza gravare sull’ambiente.
I cardini dell’approccio operativo Eco Lombarda Rottami
Un processo perfettamente governato in ogni snodo: ingegneria dello scarico tensionali in cantiere, ottimizzazione dei trasporti tra sagoma ordinaria ed eccezionale, presidio di tracciabilità RENTRI e valorizzazione finale del rottame di ferro e acciaio.
Conclusioni
La dismissione controllata di sistemi di sollevamento industriali richiede un approccio interdisciplinare in cui l’analisi strutturale preventiva, la gestione dei carichi elastici residui e la termomeccanica del taglio si integrano con la pianificazione logistica e la disciplina ambientale. Ridurre il rischio di rilascio elastico mediante puntellamenti idraulici e scarichi cinematici controllati è la condizione preliminare per proteggere gli addetti e garantire la stabilità dell’opera durante il frazionamento delle membrature in quota.
Al contempo, il bilanciamento analitico tra sezionamento spinto in sagoma ordinaria ex art. 61 CdS e trasporto eccezionale di macro-elementi ex art. 10 CdS deve guidare la cantierizzazione, riducendo le lavorazioni gravose a fronte di una logistica pianificata con precisione. La tracciabilità digitale garantita dai protocolli RENTRI, associata alla corretta classificazione EER e all’intermediazione qualificata in Categoria 8, chiude il ciclo operativo. Questo percorso assicura la piena trasformazione delle pesanti carpenterie metalliche in materie prime seconde conformi al Regolamento UE 333/2011, confermando l’importanza di affidarsi a un partner radicato a Dorno e attivo in tutto il contesto lombardo.
La nostra organizzazione affianca le imprese in ogni fase esecutiva, garantendo conformità tecnica, sicurezza del cantiere e massima redditività del metallo recuperato.